PRÜFUNGEN
Qualitätssicherung für Kunststoffverglasungen und transparente Bauteile
Vom Wareneingang bis zur Auslieferung: Jede Phase des Produktionszyklus wird durch festgelegte, dokumentierte und rückverfolgbare Prüfungen abgesichert
LIRAS Optical sichert die Qualität transparenter Komponenten durch ein strukturiertes System über den gesamten Produktionszyklus, von der Wareneingangsprüfung bis zur Endkontrolle und Lieferdokumentation. Die Prüfungen erfolgen während sämtlicher Fertigungsphasen, sodass jede Abweichung möglichst nahe an ihrem Entstehungsort erkannt wird.
PHASEN
Die Phasen des Prüfprozesses
Das System basiert auf festgelegten Prüfspezifikationen, Arbeitsanweisungen für die Prozesse und Produktqualitätsplänen (PQP), die für die jeweilige Bauteilart und Branche definiert werden.

Wareneingangsprüfung des Materials
Jede Rohmaterialcharge, einschließlich Polycarbonat, PMMA, Harzen und Siebdruckfarben, wird beim Wareneingang geprüft und mit einer rückverfolgbaren Chargennummer erfasst. Die Prüfung umfasst eine visuelle Kontrolle, den Abgleich der Dicke mit dem technischen Datenblatt und die Dokumentation des Chargenetiketts. Nichtkonformes Material wird nicht in den Produktionszyklus aufgenommen.

Optische Prüfung: visuelle Qualität und Messung der Brechkraft
Die optische Prüfung bewertet die Sichtqualität der Verglasung. LIRAS Optical misst die optische Brechkraft in festgelegten Bauteilzonen und unter definierten Betrachtungswinkeln. So lassen sich durch die Verglasung verursachte Veränderungen des Lichtverlaufs beurteilen.
Das Streifenschirmverfahren mit schrägen Streifen nach interner Prüfanweisung SCG 003 bewertet optische Verzerrungen in den relevanten Sichtzonen. Zulässige Abweichungen hängen von Prüfzone und Betrachtungswinkel ab. Die Bewertung orientiert sich an den projektspezifischen Anforderungen für Fahrzeug- und Flugzeugverglasungen.
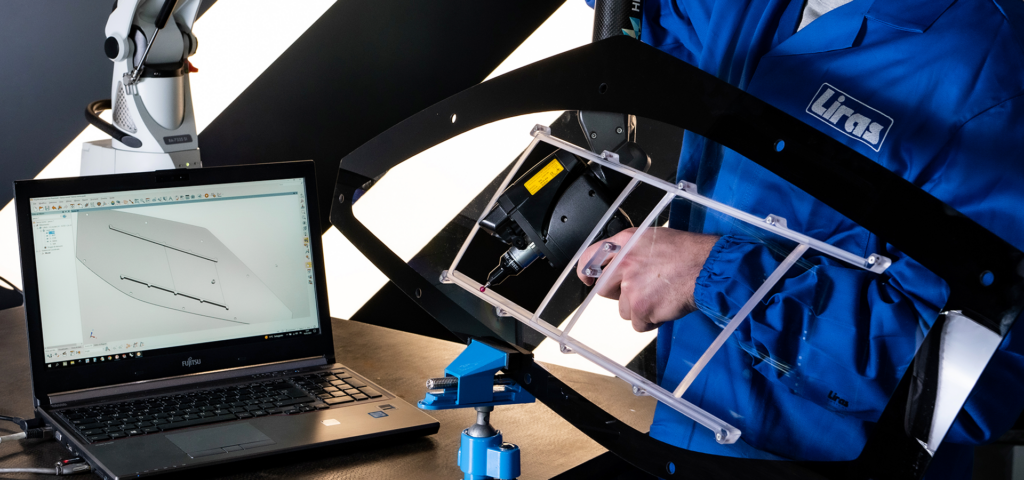
Die optische Prüfung erfolgt sowohl nach der Formgebung als auch bei der Endkontrolle, um mögliche Veränderungen durch nachfolgende Bearbeitungen zu erkennen.

Maßprüfung
Die geometrische Übereinstimmung wird anhand der Kundenzeichnung geprüft, einschließlich Krümmung, Außenkontur und Dicke. Die Standardtoleranz für die Dicke beträgt ±0,3 mm, sofern das Projekt keine abweichenden Vorgaben enthält. Die Prüfungen erfolgen mit gekennzeichneten und registrierten Messmitteln; die Kalibrierfristen werden dokumentiert.

Prüfung der Oberflächenbeschichtungen
Hardcoating und Siebdruck werden je Beschichtungscharge nach der internen Prüfanweisung SCG 002 auf Haftung geprüft. Dokumentiert werden die Chargen der Beschichtungsharze und Druckfarben sowie der thermische Aushärtungszyklus. Die Prüfergebnisse werden mit den festgelegten Anforderungen verglichen.
Bei Verglasungen mit integrierter Drahtheizung wird die Funktion des Widerstandsheizsystems nach der internen Prüfanweisung SCG 006 geprüft. Die Prüfung umfasst den elektrischen Durchgang und die Wärmeverteilung im fertigen Bauteil.

Rückverfolgbarkeit von Werkstoffen und Prozessen
Jedes Bauteil wird von einer Fertigungsbegleitkarte begleitet. Diese dokumentiert für jede Phase die Charge des Ausgangsmaterials, die Prozessparameter wie Temperaturen, Zeiten und Zyklen, die Ergebnisse jeder Zwischenprüfung, die Chargen der Beschichtungsmaterialien und die Unterschriften der verantwortlichen Mitarbeitenden. Die Rückverfolgbarkeit ist vom Rohmaterial bis zum ausgelieferten Bauteil vollständig.

Endkontrolle
Vor der Auslieferung wird jedes Bauteil einer Endkontrolle unterzogen. Sie umfasst die visuelle Prüfung, die Maß- und Krümmungsprüfung, die optische Prüfung mit zonenweiser Brechkraftmessung, die Siebdruckkontrolle hinsichtlich Transparenz, Kennzeichnung und Abmessungen, die Dickenprüfung und den Abgleich der Verpackung mit den Projektspezifikationen. Die Konformität oder Nichtkonformität des Bauteils wird mit Unterschrift und Datum der verantwortlichen Person dokumentiert.

Dokumentation, Garantie und Gebrauchsanweisungen
Jede Lieferung enthält Vorgaben zur Verwendung und Wartung (DOC 117). Diese definieren die korrekte Handhabung, Montage, Reinigung und Lagerung sowie die chemische Verträglichkeit des Bauteils. Die Nichteinhaltung kann die Produktleistung und die Gültigkeit der Garantie beeinträchtigen.
Die Garantie deckt nachgewiesene Fertigungsfehler für einen Zeitraum von 12 Monaten ab dem Lieferdatum ab. Beanstandungen sind innerhalb von 8 Tagen nach Entdeckung des Mangels schriftlich mitzuteilen.
Anwendbare Normen, Zulassungen und Prüfanforderungen, beispielsweise UN R43, ISO 6055 oder ISO 3449 mit FOPS Level II, werden in der bauteil- und projektspezifischen Dokumentation benannt. Maßgeblich sind der Einsatzbereich und der nachgewiesene Bauteil- beziehungsweise Systemaufbau.